


A formaszellőző a fröccsöntő szerszámok egyik legkevésbé látható része, de nagy hatással lehet arra, hogy az egyedi műanyag alkatrész tisztán és egyenletesen töltődik-e be. Minden befecskendezési ciklus során az olvadt műanyag olyan üregbe kerül, amely már tele van levegővel. Az olvadék előrehaladtával a levegőnek távoznia kell. Ha nem tud elég gyorsan kiszabadulni, beszorul, összenyomódik és felforrósodik.
Az OEM vásárlók számára az eredmény fekete vagy barna égési nyomok, hiányos töltés, buborékok, fénytelen felületek, instabil hegesztési vonalak vagy egyéb helyi hibák formájában jelenhet meg. Súlyos esetekben a beszorult levegő megakadályozhatja, hogy az olvadék egyáltalán elérje az üreg végét.
A légtelenítést ezért nem szabad apró szerszámrészletként kezelni, amelyet csak a hibák megjelenése után kell figyelembe venni. Ugyanahhoz a korai DFM-hez tartozik, mint a kapu elhelyezkedése, falvastagsága, bordák, kiemelkedések, alámetszések, hűtés és kritikus tűrések.
A szerszámozás és az érvényesítés tágabb nézetéért lásd a miA CAD-rajzolástól a tömeggyártásig. A kapcsolódó hibaelhárításhoz a miFröccsöntő vakucikk elmagyarázza, hogyan hatnak egymásra a légtelenítés, a szorítás és az áramlási feltételek. Böngésszen nálunk isegyedi műanyag alkatrészekOEM fröccsöntési példákhoz.
Mi a penészszellőztetés a fröccsöntésben?
A formaszellőztetés a levegő és a technológiai gázok szabályozott kibocsátása az üregből a töltés során. A szellőzőnyílás általában egy nagyon kicsi menekülési útvonal, amelyet a formába terveztek, hogy a gáz távozhasson, miközben az olvadt gyanta az üregben marad.
Szellőzőnyílások beépíthetők az elválasztó vonalba, a kiválasztott kilökőcsapok köré, a betétekbe vagy más megfelelő formaelemekbe. A pontos megoldás az alkatrész geometriájától, a forma szerkezetétől, a gyantától és a töltési mintától függ.
A legfontosabb mérnöki kihívás az egyensúly. A szellőzőnyílásnak elég hatékonynak kell lennie ahhoz, hogy levegőt engedjen ki, de nem lehet annyira nyitott, hogy az olvadt műanyag kiszabaduljon rajta és villanást képezzen. Ez az oka annak, hogy nincs egyetlen univerzális szellőzőméret, amelyet át kellene másolni egyik projektről a másikra. A formakészítőnek hozzá kell igazítania a szellőző kialakítását a kiválasztott gyantához és a tényleges üregviszonyokhoz.
Hogyan alakulnak ki légcsapdák a penész belsejében?
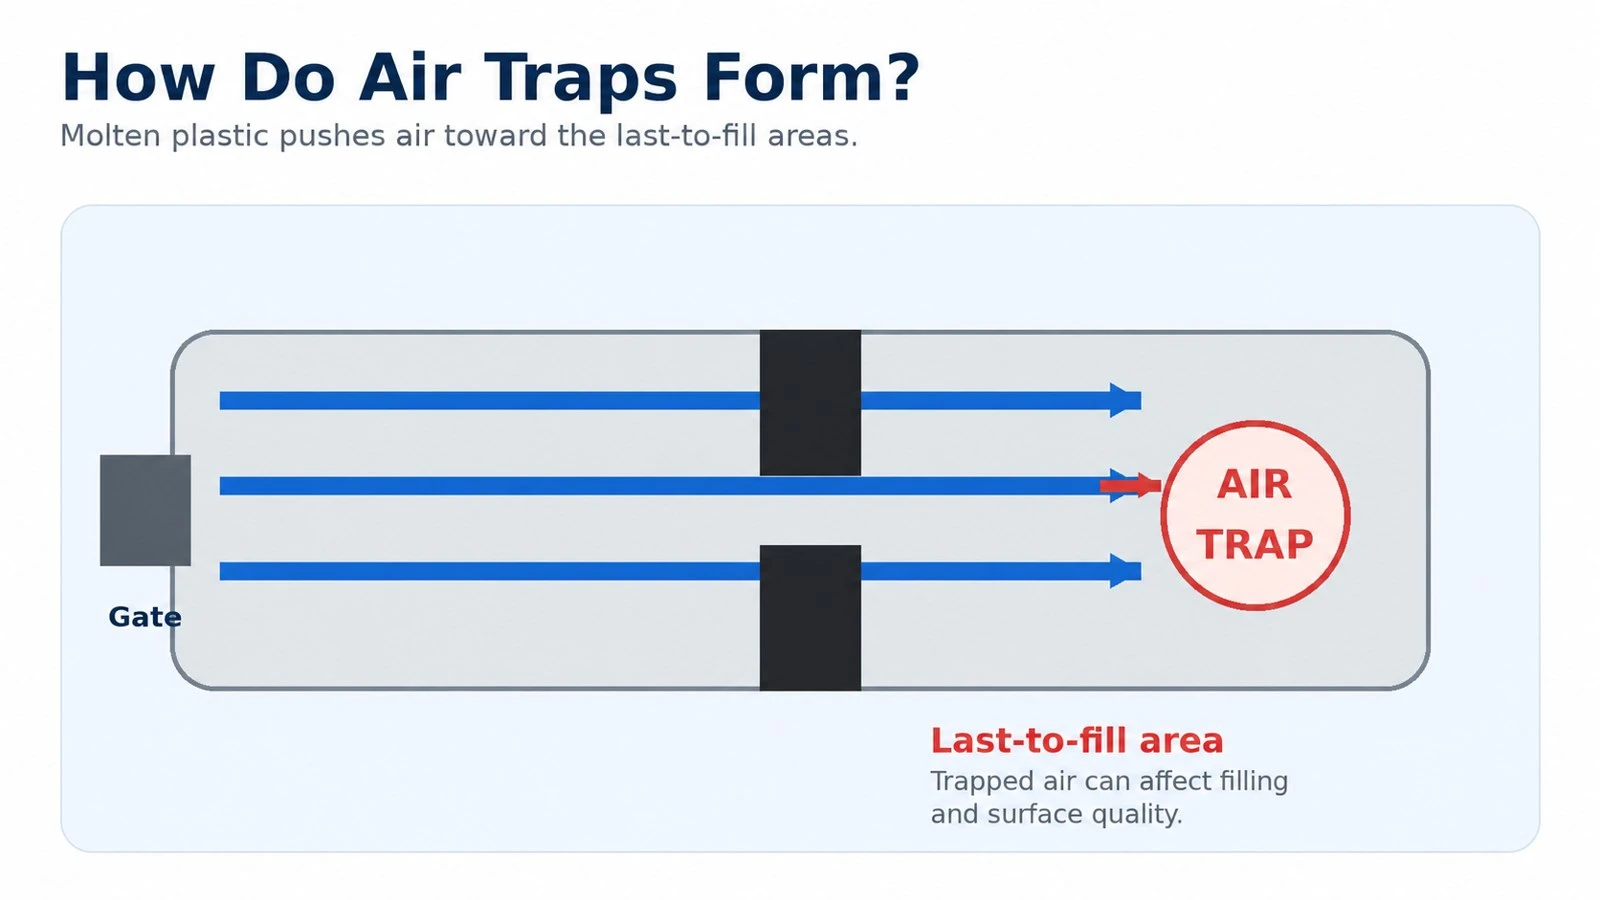
Légcsapda akkor képződik, amikor a haladó műanyag áramlás körülveszi vagy olyan tartományba nyomja a levegőt, ahonnan nem tud kijutni. Ez gyakran az áramlási útvonal végén, mély bordák vagy kiemelkedések belsejében, lyukak körül, vagy két áramlási front találkozásánál történik.
Képzeljen el egy házat, amelynek egyik oldalán kapu van. Az olvadék belép az üregbe, és áthalad az alkatrészen. Az utolsó kitöltendő terület az ellenkező sarok lehet. Ha ennek a saroknak nincs hatékony szellőzőnyílása, akkor az utolsó levegőzseb is bezáródhat az acél és a bejövő műanyag között.
Kiegyensúlyozatlan áramlás miatt légcsapdák is létrejöhetnek. Ha az olvadék átszáguld egy vastag szakaszon, de tétovázik egy vékony szakaszon, a gyorsabb áramlás körülveszi a maradék levegőt. A bonyolult geometria ezért még akkor is levegőt hoz létre, ha a teljes alkatrésznek egyszerű a külső formája.
Miért okozhat égési nyomokat a beszorult levegő?
Ha a beszorult levegőt gyorsan összenyomják, hőmérséklete megemelkedhet. Ha a levegő nem tud távozni, és a helyi hőmérséklet elég magas lesz, a gyanta elszíneződhet vagy lebomolhat, és sötét égési nyomot hagyhat maga után. Ezek a jelek gyakran láthatók a kitöltés végén, a borda végén, egy zsákutcában vagy ott, ahol az áramlási frontok összefolynak.
Az égési nyom nem bizonyítja automatikusan, hogy a szellőzés az egyetlen probléma. A túlzott olvadékhőmérséklet, a hosszú tartózkodási idő, a nagy nyírás vagy az anyagromlás egyéb formái szintén sötét elszíneződést okozhatnak. Egy jó hibaelhárítási folyamat ezért összehasonlítja a hiba helyét az előre jelzett töltési mintával, ahelyett, hogy feltételezné, hogy minden fekete jelnek ugyanaz az oka.
Ha azonban a jelölés folyamatosan megjelenik egy utolsó töltési helyen vagy egy zárt zsebben, a penészszellőztetést kell az elsők között megvizsgálni.
Milyen egyéb hibákat okozhat a rossz szellőzés?
A rossz szellőzés többet okozhat, mint az égés. Ha a beszorult levegő ellenáll a beáramló olvadéknak, az alkatrész rövid lövést vagy hiányos jellemzőt fejleszthet. Ez különösen igaz a vékony bordákra, keskeny szakaszokra és a kaputól távol elhelyezkedő elemekre.
A felületi foltok egy másik lehetőség. Még ha a beszorult levegő nem is elég forró a gyanta elégetéséhez, a helyi nyomás és a zavart áramlás látható nyomokat hagyhat a kozmetikai felületeken.
A légtelenítés kölcsönhatásba léphet a hegesztési vezetékekkel is. Amikor két olvadékfront találkozik, a köztük lévő levegőnek el kell jutnia valahova. Ha gáz marad a találkozási ponton, az befolyásolhatja a hegesztési vezeték megjelenését és helyi kötéseit.
A légtelenítés és a vaku között is kapcsolat van. Az elégtelen légtelenítés arra kényszerítheti a formázási folyamatot, hogy nagyobb nyomást alkalmazzon az üreg kitöltéséhez. De egy túl mély vagy sérült szellőző önmagában is a vaku útjává válhat. A helyes cél az ellenőrzött gázelvezetés, nem egyszerűen a szellőzőnyílások minél nagyobb méretűvé tétele.
Hol legyenek a penészszellőzők?
A szellőzőnyílás helyének követnie kell a töltési mintát. A leghasznosabb kérdés: hol lesz a levegő, amikor az üreg majdnem tele van?
Az áttekintendő jellemző területek közé tartozik az áramlási út vége, a kapuval szemközti terület, a mély bordák és kiemelkedések végei, az összetett geometria által létrehozott zsebek és azok a helyek, ahol külön áramlási frontok találkoznak.
Az elválasztó vonalak elhelyezése gyakran kényelmes, mert a levegő közvetlenül a formafelek között szabadulhat fel. Más területeken a formakészítő megfelelő kilökő- vagy betétalapú légtelenítő megoldásokat használhat.
Bonyolult alkatrészek esetén a formaáramlás-elemzés segíthet megjósolni az utolsó töltési régiókat és a légcsapdák helyét a szerszámozás befejezése előtt. Még akkor is, ha nincs szükség szimulációra, ugyanazt a logikát kell használni a DFM során: a kapu helyzetét és a légtelenítő helyzetét együtt kell felülvizsgálni, nem pedig egymástól függetlenül.

Hogyan befolyásolja a kapu elhelyezkedése a szellőzést?
A kapu helye határozza meg, hogy az olvadék hol kerül az üregbe, és ezért erősen befolyásolja, hogy hova kerül a levegő. A kapu megváltoztatása áthelyezheti az utolsó betöltési területet az alkatrész egyik oldaláról a másikra.
Ez azért fontos, mert egy légcsapda sokkal könnyebben kezelhető, ha praktikus szellőzőhely közelében képződik. A rossz elrendezésű kapu benyomhatja a levegőt egy zárt zsebbe, ahol nehéz szellőzőnyílást beépíteni. A kapu jobb helyzete a végső áramlási frontot az elválasztó vonal felé irányíthatja, ahol a levegő könnyebben távozhat.
A kapu elhelyezkedése befolyásolja a hegesztési vezetékeket, a nyomásigényt, a kozmetikai megjelenést és a vetemedést is. Emiatt nem szabad kaput választani csak azért, mert kényelmes a megmunkálása. A teljes áramlási utat figyelembe kell venni.
Miért fontosak a bordák, a fejek és a zsákutca jellemzői?
A mély bordák és kiemelkedések gyakoriak az egyedi műanyag házakon és szerkezeti elemeken, de zsákutcákat hozhatnak létre, amelyek bezárják a levegőt. Ahogy az olvadék kitölti a borda tövét, és a hegye felé halad, előfordulhat, hogy a maradék levegőnek nincs hova mennie.
Hasonló problémák fordulhatnak elő a keskeny zsebekben vagy a magas belső elemek körül. A hiba megjelenhet rövid bordaként, megégett hegyként vagy inkonzisztens felületként.
A DFM során ezeket a jellemzőket nem csak a falvastagság és a süllyedésveszély miatt kell ellenőrizni, hanem a gázszivárgást is. Ha egy jellemző ismételten befogja a levegőt, a megoldás magában foglalhatja a légtelenítést, a kapu beállítását, a geometria megváltoztatását vagy ezek kombinációját.
Hogyan befolyásolja a műanyag a szellőzési követelményeket?
A különböző műanyagok eltérően viselkednek a töltés során, és a pontos gyantaminőség befolyásolhatja a légtelenítési stratégiát. Az olvadék viszkozitása, a feldolgozási hőmérséklet, az adalékanyagok, a töltőanyagok és a folyamati gázok képződésére való hajlam mind számítanak.
Egyes anyagok érzékenyebbek a túlzott hőre vagy nyírásra. A higroszkópos anyagokat is megfelelően szárítani kell, mert a nedvesség további gázokat generálhat, és olyan hibákat okozhat, amelyek a szellőzési problémához hasonlíthatnak.
Az üveggel töltött és egyéb megerősített minőségek eltérően viselkedhetnek, mint a töltetlen minőségek, mert eltérő a viszkozitásuk és az áramlási mintájuk. Ez egy újabb ok arra, hogy lehetőség szerint megerősítsük a gyártási anyagot a forma végleges kialakítása előtt.
Műszaki projekteknél a szellőzőnyílások méreteinek és részleteinek követniük kell a gyantaszállító feldolgozási útmutatásait, valamint a formakészítő tapasztalatait. Előfordulhat, hogy egy másik projektből másolt általános szám nem megfelelő.
A befecskendezési sebesség megoldhatja a légcsapda problémát?
Néha a feldolgozási változtatások csökkenthetik a tünetet, de nem helyettesíthetik a megfelelő légtelenítő megoldást, ha a penész alapvetően nem képes levegőt kiengedni.
A befecskendezési sebesség befolyásolhatja, hogy a levegő hol és hogyan kerül csapdába. A nagyon gyors feltöltés agresszívebben sűrítheti össze a rekedt gázt, és növelheti az égés kockázatát egy rosszul szellőző helyen. Egy másik geometriában az eltérő sebességprofil csökkentheti a habozást és megváltoztathatja az áramlási frontok találkozását.
Ezért kell szisztematikusan elvégezni a próbakorrekciókat. A fröccsöntő csapat felülvizsgálhatja a fröccsöntési sebességet, az olvadék hőmérsékletét, a forma hőmérsékletét, a csomagolási feltételeket és egyéb paramétereket, de a végső folyamathoz továbbra is megbízható menekülési útvonalra van szükség a levegő számára.
A szorítóerő befolyásolhatja a szellőzést?
Igen. Az elválasztó vezeték az egyik természetes hely, amelyen keresztül a gáz eltávozhat. A túlzott szorítóerő csökkentheti egyes elválasztóvonalak szellőzőpályáinak hatékonyságát, míg az elégtelen szorítóerő hozzájárulhat a villogáshoz.
The objective is not simply to maximize clamp force. The machine, mold and process need to work together. Ha egy alkatrész szokatlanul nagy nyomást igényel a feltöltéshez, a csapatnak meg kell vizsgálnia az okokat, beleértve a vékony profilokat, a kapu kialakítását, az anyagáramlást és a légtelenítést, ahelyett, hogy csak nagyobb szorítóerőre hagyatkozna.
Miért állhatnak le a szellőzőnyílások a tömeggyártás során?
Az első próba során jó mintákat produkáló penész később szellőzési problémákat okozhat, ha a szellőzőnyílások elszennyeződnek vagy eltömődnek. A gyanta, adalékanyagok, színezékek vagy feldolgozási melléktermékek lerakódásai fokozatosan csökkenthetik a hatékony szellőzőfelületet.
Ez megmagyarázhatja, hogy miért jelennek meg égési nyomok vagy rövid lövések, miután a penész már egy ideje sikeresen működik. Ilyen esetekben célszerűbb lehet a szellőzőrendszer tisztítása és ellenőrzése, mint az alkatrész kialakításának megváltoztatása.
A karbantartás tervezése ezért fontos a hosszú távú OEM-projekteknél. A gyárnak tudnia kell, hogy mely szellőzőnyílások igényelnek ellenőrzést és tisztítást, különösen akkor, ha az anyag vagy az alkalmazás hajlamos lerakódásokra.

Hogyan kell felülvizsgálni a penészszellőztetést a DFM során?
A hasznos DFM áttekintésnek össze kell kapcsolnia az alkatrész geometriáját, a kapu elrendezését, az áramlási irányt és a légtelenítést. A formakészítőnek meg kell határoznia a várható töltésvégi régiókat, és meg kell határoznia, hogy ezek hatékonyan légteleníthetők-e.
Egy egyszerű részhez elegendő lehet a tapasztalat. Nagy, vékony, erősen kozmetikai vagy összetett komponensek esetén a szimuláció további információkkal szolgálhat az áramlási frontokról, a nyomásról, a légcsapdákról és a hegesztési vonalak elhelyezkedéséről.
A vevőnek nem kell személyesen megterveznie a légtelenítő rendszert. A vevőnek azonban meg kell kérdeznie, hogy figyelembe vették-e a légcsapdákat, különösen, ha a rajz mély bordákat, zárt zsebeket, több áramlási utat vagy szigorú kozmetikai követelményeket tartalmaz.

Mit kell ellenőrizni az első penészpróba során?
A T1 próba az első lehetőség arra, hogy összehasonlítsuk az előre jelzett töltési viselkedést a valódi öntött alkatrészekkel. Ha égési nyomok, rövid lövések vagy helyi foltok jelennek meg, a csapatnak pontosan fel kell jegyeznie, hol fordulnak elő.
A hasznos ellenőrzések közé tartozik, hogy a hiba a töltés végén van-e, változik-e a befecskendezési sebességgel, hogy egy többüregű szerszámban ugyanaz az üreg mutatja-e a problémát, tiszták-e és nyitva vannak-e a szellőzőnyílások, és hogy a kapu helyzete nem hoz-e létre váratlan áramlási mintát.
A csak kitöltéssel végzett vizsgálat abban is segíthet feltárni, hogy az üreg hogyan töltődik meg a csomagolás és a tartás előtt, hogyan befolyásolja az eredményt. A cél a kiváltó ok azonosítása, nem pedig a hiba egyetlen gépbeállítással való elrejtése.
Milyen információkat kell megadniuk a vásárlóknak egy szellőztetésre érzékeny projekt esetén?
A legtöbb ajánlatkéréshez nincs szükség külön légtelenítési specifikációra. A formakészítő általában felelős a megfelelő szellőzőrendszer megtervezéséért. A vevőnek azonban meg kell adnia azokat az információkat, amelyek befolyásolják a formázási stratégiát.
A fontos inputok közé tartozik a 3D CAD modell, a 2D rajz, a pontos anyag- vagy teljesítménykövetelmény, a kritikus kozmetikai felületek, a kritikus méretek, a várható éves mennyiség, a működési környezet, valamint a kapujelekre, kidobójelekre vagy elválasztóvonal-tanúkra vonatkozó bármilyen speciális korlátozás.
Ha egy korábbi szerszám vagy minta már égést, hiányos bordákat vagy légcsapda problémákat mutatott, adjon meg fényképeket és a hibák helyét. Ez az információ segíthet az új beszállítónak az áramlási minta értékelésében a szerszámozás előtt.
Hogyan csökkenthetik a vásárlók a szellőztetéssel kapcsolatos kockázatot a szerszámozás előtt?
A szellőzés kockázatának csökkentésére a leghatékonyabb időpont a forma kivágása előtt van. Tekintse át a mély bordákat, a kiemelkedéseket, a vékony-vastag átmeneteket és a zárt zsebeket a DFM során. Erősítse meg a kapu koncepcióját, és azonosítsa a várható kitöltés végének régiókat.
Ne várjon az első mintavételig, hogy eldöntse, mely felületek kozmetikaiak. Ha egy látható felület nem fogadja el a szellőzőnyílásokat, a kapunyomokat vagy a kilökőnyomokat, ezt a formatervezés előtt jelezze.
A gyártási gyantát a lehető leghamarabb ellenőrizze, mert az anyagcsere megváltoztathatja a viszkozitást, a feldolgozási körülményeket és a töltési viselkedést. Igényes alkatrészek esetén kérdezze meg a beszállítót, hogy megfelelő-e a formaáramlás elemzés.
Végül győződjön meg arról, hogy az árajánlat és a projekt hatóköre tartalmazza a mintaellenőrzést és az ésszerű szerszámbeállításokat. Egy egyedi fröccsöntő szerszámhoz gyakran próbaadatokra van szükség a végső folyamatablak létrehozása előtt.
Gyakran ismételt kérdések a penészszellőztetésről
Minden fröccsöntő szerszámhoz szükség van a formaszellőztetésre?
Minden üregnek szüksége van egy módra a kiszorított levegő és a gázok eltávozására, bár az adott légtelenítési mód eltérő. Az elválasztó vonalak, a kidobók, a betétek és a dedikált szellőzőnyílások mind hozzájárulhatnak a forma kialakításától függően.
A rossz szellőzés égési nyomokat és rövid lövéseket is okozhat?
Igen. A beszorult levegő eléggé összenyomható és felmelegíthető ahhoz, hogy égés keletkezzen, vagy ellenáll a beáramló olvadéknak, és megakadályozza a teljes feltöltődést. A pontos tünet a geometriától, a nyomástól, a sebességtől és a rendelkezésre álló menekülési útvonaltól függ.
Megoldhatja a problémát a szellőzőnyílások mélyebbé tétele?
Nem feltétlenül. Előfordulhat, hogy a túl szűk szellőzőnyílás nem bocsát ki elegendő levegőt, de a túlságosan nyitott szellőzőnyílás lehetővé teszi, hogy az olvadt műanyag kiszabaduljon, és felvillanjon. A szellőzőnyílás részleteinek meg kell felelniük a gyanta és a forma kialakításának.
Miért jelennek meg égési nyomok néha csak sok gyártási ciklus után?
A szellőzőnyílások a gyártás során lerakódásokkal szennyeződhetnek. A kezdeti kísérletek során működő szellőző kevésbé hatékony lehet, ha nem tisztítják és karbantartják.
A vásárlóknak meg kell adniuk a szellőzőnyílás pontos méreteit?
Általában nem. A vásárlóknak meg kell határozniuk az alkatrészt, az anyagot, a funkcionális követelményeket és a kozmetikai korlátozásokat. A formakészítőnek meg kell terveznie a szellőző részleteket az anyagszállító feldolgozási útmutatója és a tényleges töltési feltételek alapján.
Segítségre van szüksége egy egyedi fröccsöntő projekt felülvizsgálatához?
A formaszellőztetés egy kis jellemző, amely nagy hatással van a fröccsöntési stabilitásra. A jó szellőzés elősegíti, hogy a beszorult levegő elhagyja az üreget, mielőtt égési nyomokat, rövid felvételeket vagy felületi hibákat okozna, míg a megfelelő szellőzőméret megakadályozza, hogy maga a szellőzőnyílás vakuforrássá váljon.
Ha egyedi műanyag alkatrészt fejleszt, küldje el az SWKS-nek 3D rajzát, 2D rajzát, anyagszükségletét, mennyiségét, kritikus méreteit és alkalmazási adatait. Csapatunk a szerszámozás megkezdése előtt áttekintheti a kapu elhelyezkedését, a valószínű légcsapda régiókat, a formaszerkezetet és más DFM-tényezőket.
Érintkezés:amanda@tjswks.com | 0086-15222707659