


Mi okozza a fröccsöntő villogást?
A villanás okai számosak, és a következők:
elválási vonal eltérései
nem megfelelő légtelenítés
alacsony szorítónyomás
alacsony viszkozitású
egyenetlen áramlás
Ezen problémák egy része a szerszámozáshoz kapcsolódik, de mások a feldolgozás függvényei.
Elválasztó vonal eltérései
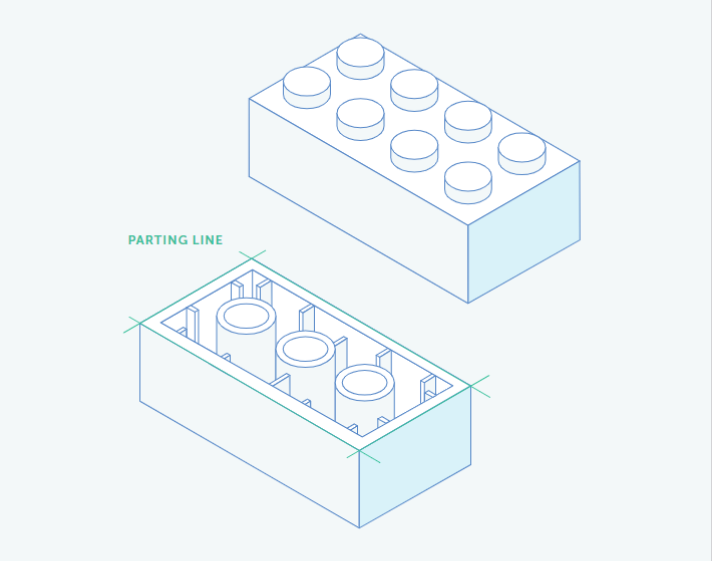
Felvillanás általában akkor következik be, amikor az anyag kiszorul az öntőforma üregéből az elválasztó vonalnál, azon a ponton, ahol a fröccsöntő öntőforma két fele elválik a műanyag rész kioldásához. A fröccsöntési folyamat során ez a két fél összeér és zárva marad. Ha a felek nem illeszkednek megfelelően, az olvadt műanyag a réseken keresztül kiszabadul, és villanást okoz.
A szerszámkészítési folyamat során a formakészítők igyekeznek megakadályozni a felvillanást a formaillesztésként ismert eljáráson. Az öntőforma feleinek úgy történő beállításával, hogy azok teljesen összeérjenek, és a feleket szükség szerint egymáshoz igazítjuk, egy szakképzett szerszámkészítő kiküszöbölheti azokat a hézagokat, amelyek egyébként lehetővé tennék az olvadt anyag átszivárgását.
Idővel azonban a szerszámok elhasználódnak. A nyomás deformálhatja a lemezek fémfelületeit, és a kopott formaüregek nem illeszkednek szorosan egymáshoz. Az összetett alkatrészek geometriája megnehezítheti a penészzáródást, és a szennyeződések, például a por, szennyeződés és a maradványok megakadályozhatják a forma feleinek megfelelő záródását. Ilyen helyzetekben a szerszámokat meg lehet tisztítani és vissza lehet szerelni.
Nem megfelelő légtelenítés
A szerszámkészítők formákba vágják a szellőzőnyílásokat, hogy a levegő távozhasson, és az olvadt műanyag teljesen kitöltse az üreget. Szellőzőnyílások nélkül a levegő beszorulna és összenyomódna, amitől a műanyag megég. A szellőzőnyílások általában a fröccsöntő szerszámok alapfelszereltségei, de a nem megfelelő szellőzés továbbra is villogást okozhat.
A szellőzőnyílásoknak elég nagynak kell lenniük ahhoz, hogy a levegő kiszoruljon az injektálás során, de elég kicsinek, hogy az olvadt műanyag ne kerüljön ki. A szellőzőnyílások száma, a szellőzés mélysége és a szellőzőnyílások helye mind fontos szempont. A szellőztetés a fröccsöntési folyamatot is támogatja azáltal, hogy csökkenti a szükséges fröccsnyomást, hogy a formafelek ne váljanak szét.
Nem megfelelő szorítónyomás
A szorítónyomás, az öntőforma befecskendezése közben zárva tartásához szükséges erő mérése, a villanásképződéshez kapcsolódik. A túl magas vagy túl alacsony nyomás problémát okozhat.
Ha a szerszámban lévő nyomás nagyobb, mint a fröccsöntő gép szorítónyomása, akkor a szerszám két fele széthúzódhat.
Ha a szorítónyomás nem elég nagy ahhoz, hogy ellenálljon ennek az erőnek, akkor a műanyag szivároghat a formából, még akkor is, ha a szerszám két fele jól illeszkedik egymáshoz.
Alacsony viszkozitás és egyenetlen áramlás
A feldolgozási körülmények is hozzájárulhatnak a flash képződéshez, mivel a műanyagok túl könnyen folynak (alacsony viszkozitás), vagy túl gyorsan töltik meg a formát. Ilyen feldolgozási feltételek például a túl magas olvadékhőmérséklet, a túl hosszú tartózkodási idő, a nem megfelelő szárításból származó maradék nedvesség és a hűtőfolyadékok túlzott használata.
Fröccsöntő vaku hibaelhárítása
Általánosságban elmondható, hogy az ipari szabvány az öntőformában kisebb, mint {{0}}.004" (0,10 mm). bármi éles, ha végighúzta az ujját az alkatrész szélén. A 0,002" (0,05 mm) vagy kisebb méretű villogás lehetséges, de ez nagyobb odafigyelést igényel a szerszámok tervezése, kivitelezése és a formaillesztés során. Az alacsonyabb vakuszint növeli a szerszámköltséget is.
Ha fröccsöntött alkatrészeinek ilyen alacsonyabb szintű villanásra van szüksége, a Fictiv azt javasolja, hogy ossza meg igényeit az idézés és a DFM során. Jellemzően a villanás megszüntetése a formáló partner feladata. Egyes partnerek javasolhatják a vaku kézzel történő vágását, de lehet, hogy ez nem az ideális megoldás. A kézi vágás többletmunkát igényel, és a részenkénti eltérések előfordulhatnak. Továbbá, ha a villogás túlzott mértékű, amikor a szerszám új, a probléma valószínűleg súlyosbodni fog a szerszám kopásával.
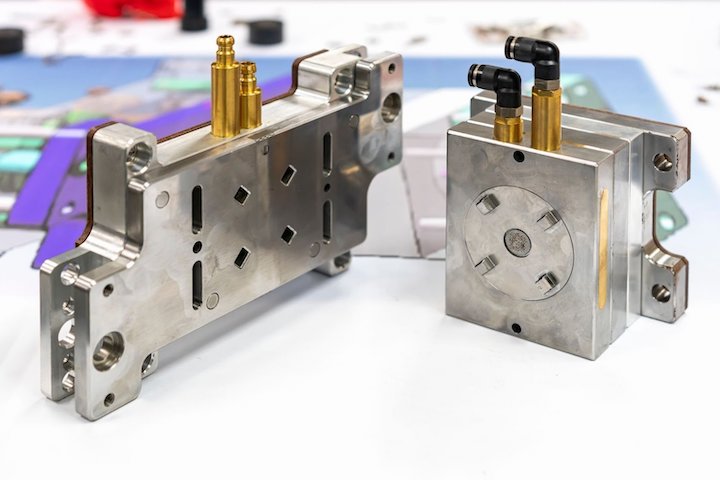
Ha az alkatrészek túlzottan villognak, a Fictiv azt javasolja, hogy kérje meg fröccsöntő partnerét, hogy tegyen meg néhány konkrét hibaelhárítási lépést, és oldja meg a problémákat az alábbi területeken:
elválási vonal eltérései
elégtelen légtelenítés
elégtelen szorítónyomás
alacsony viszkozitás és egyenetlen áramlás
öntőforma elhajlás a töltés során
Elválasztó vonal eltérései
Kérje meg fröccsöntő partnerét, hogy ellenőrizze, hogy a szerszám két fele megfelelően van-e egy vonalban, és nincsenek-e hézagok. Ezt a folyamatot foltosításnak nevezik, és úgy történik, hogy a szerszám egyik felére tintát visznek fel, majd a két felét összezárják. Ha a tintát a forma másik felére viszi át, a foltosodás felfedi azokat a problémákat, amelyek további illesztést igényelnek. Az Egyesült Államokban kék tintát, Kínában vörös tintát használnak.
Elégtelen szellőzés
Ha az új szerszámokból öntött alkatrészek túlzottan villognak, kérje meg partnerét, hogy ellenőrizze, van-e szellőzőnyílása. Néha a gyárak kihagyhatják ezt a lépést. Ha vannak szellőzőnyílások, ellenőrizze, hogy 1-2 hüvelyk távolságra vannak-e egymástól. Kérdezze meg fröccsöntő partnerét is, hogy a szellőzőnyílások megfelelő mélységűek-e, mivel a szellőző mélysége a formázandó műanyag függvénye. Ha alkatrészeit egy ideje gyártják, és a vaku csak most jelenik meg, a szellőzőnyílások tisztítása lehet a megoldás.
Nem megfelelő szorítónyomás
A fröccsöntésnek három szakasza van: töltés, csomagolás és tartás. Villogás előfordulhat e három szakasz bármelyikében, ezért először kérje meg a fröccsöntőt, hogy készítsen néhány csak tölthető alkatrészt. Ha túl nagy a villanás, kérje meg a fröccsöntőjét, hogy ellenőrizze a prés szorítóképességét, és tisztítsa meg a szennyeződéseket a formáról. A tonnatartalom az a szorítóerő, amelyet a fröccsöntő prés képes előállítani.
Ha a csomagolás vagy a tartás szakaszában felvillan, előfordulhat, hogy a fröccsöntőnek módosítania kell a csomagot és meg kell tartania a nyomást. A csomagolás során további anyagot fecskendeznek a formába, hogy figyelembe vegyék a zsugorodást és a visszafolyást. A tartási szakaszban a műanyagot nyomásegyensúlyban tartják, amíg a kapuk meg nem fagynak és lehűlnek.
Alacsony viszkozitás és egyenetlen áramlás
Az olvadási hőmérséklet az a hőmérséklet, amelyen a fröccsöntéshez használt szilárd műanyag pellet megolvad, miközben elhagyja a fúvókát és belép a formába. A műanyaggyártók olvadékhőmérsékletet adnak meg tartományként, de a különböző műanyagok különböző tartományokkal rendelkeznek. Az azonos alapképletű polimerek között is lehetnek tételenkénti eltérések.
A fröccsöntő gépek gondosan figyelik az olvadékhőmérsékletet, de néha olyan problémák lépnek fel, mint az alacsony viszkozitás és az egyenetlen áramlás. Mivel a túl gyorsan vagy egyenetlenül folyó műanyagok felvillanást okozhatnak, a Fictiv azt javasolja, hogy kérje meg fröccsöntő partnerét, hogy ellenőrizze, hogy a fröccsöntő gép olvadékhőmérséklete az anyag gyártója által javasolt tartományon belül van-e.
Forma elhajlás feltöltés közben
Végül a felvillanást okozhatja a penész elhajlása a töltési szakaszban. Általában az ilyen típusú szerszámtorzulás a befogás és az üregnyomás eredménye. Kérje meg fröccsöntő partnerét, hogy ellenőrizze a szerszámok lapján lévő számlapjelzőket. A penész elhajlásának megakadályozása érdekében további támasztó hardverekre lehet szükség a szerszámhoz.
A fröccsöntő vaku kezelésének legjobb módja
Rengeteg olyan dolog van, ami elromolhat és penészesedést okozhat, de egy képzett partner segíthet a helyes megoldásban. Ez az oka annak, hogy a Fictiv, az egyedi mechanikai alkatrészek operációs rendszere az intelligens választás a következő műanyag fröccsöntési projektjéhez. Rendelkezünk az erőforrásokkal és a know-how-val a villogási problémák megoldásához és a szükséges minőségi fröccsöntött alkatrészek szállításához. Hozzon létre fiókot, és kérjen azonnali árajánlatot még ma!